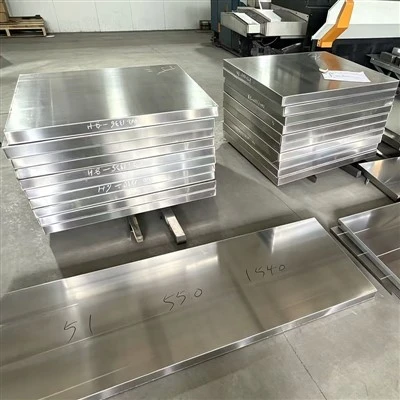
Подготовка на суровината и прецизно легиране
Основни изисквания: Въз основа на желязо-въглеродна основа, легиращите елементи като Cr, Mn, W, Mo и V са прецизно пропорционирани според стандартите за състава на целевия клас стомана; съдържанието на въглерод за типичните стомани за гореща обработка се контролира в диапазона 0,3%–0,6%.
Контрол нагоре по веригата: Химическият анализ и изпитването на физическите свойства се провеждат на всички суровини; материали с нива на примеси, надвишаващи границите, се отхвърлят, за да се гарантира точност на състава при източника.
Топене и пречистване
Основен път на топене: Използва се комбиниран процес на „първично топене в конвертор/електрическа дъгова пещ (EAF) → рафиниране в пещ с кофа (LF) → RH вакуумна дегазация“. Вземайки стомана H13 като пример, вредните примеси в разтопената стомана са значително намалени чрез техники като конверторни операции с двойно-шлака и рафиниране на високо-основна шлака.
Усъвършенствано пречистване: За високо-стомани за горещо{1}}обработване се добавя стъпка на електрошлаково претопяване (ESR) за допълнително отстраняване на не-метални включвания и постигане на по-чиста микроструктура, като по този начин значително се повишава якостта и устойчивостта на термична умора.
Леене и контрол на непрекъснатото леене
Основни операции: Пречистената разтопена стомана се подлага на непрекъснато леене в големи блюми при строго контролирани температурни условия. Използва се лек процес на охлаждане, за да се предотвратят вътрешни пукнатини в отливките, последван от незабавно прехвърляне в охладителна яма за бавно охлаждане за облекчаване на вътрешните напрежения.
Контрол на качеството: Скоростта и температурата на леене се контролират стриктно по време на целия процес, за да се предотвратят дефекти като газова порьозност и включвания, осигурявайки еднаква вътрешна микроструктура в отливките.